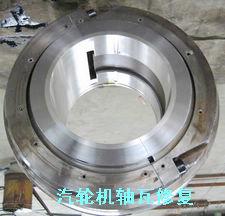
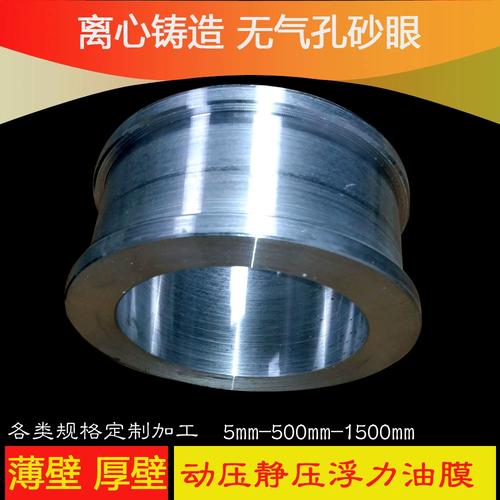
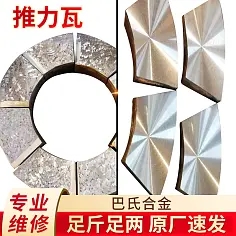
水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金
电厂水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金
轴瓦的材料为巴氏合金,是一种熔点很低的软金属。选用的焊丝与轴瓦材料相同,利用氧焊焰做热源自行熔制而成。焊丝的具体长度由计算得出,用巴氏合金轴瓦体积除以焊丝截面积,得出的数值再加上30%的余量。焊丝熔制后,用锉倒去棱角,除去表面氧化膜和轴瓦浇铸时注意事项如下 1、焊后处理表面检查,没有气孔、夹渣和未熔合为合格。采用刮削方法恢复其原始尺寸,并使用假轴检查刮削的效果 2、轴瓦表面的处理 对于*处于润滑油工况中的巴氏合金轴瓦,油分子已渗入机体,在焊接修复时,这些渗油的表面层阻碍金属间的熔合,故应做认真清理 3、预热保温巴氏合金轴瓦表面处理之后,要将它 预 热至150~180℃ ,然后放置在电炉或烘炉上,保持温度以减缓其在焊接修复时的冷却速度,这时要注意避免已处理过的轴瓦表面再污染。 4、轴瓦浇铸 巴氏合金轴瓦的熔点较低,底层钎接时,钎接温度不宜过高,否则非钎接部位的巴氏合金会产生过热或熔化。开始用角钢和焊炬进行熔焊。为确保焊道内不残留气孔和夹渣,每层焊道完成后,要进行重熔。并使用紫铜丝搅动熔池,以促进气孔和夹渣上浮。重熔时,焊炬和焊丝摆动方法以及速度与焊接时相同。 5、巴氏合金轴瓦氧化 巴氏合金易氧化,为保证焊接质量,每层焊道及重熔完成后,都要涂刷镀济溶液,并刷除焊道表面的氧化物和浮渣。当堆焊层的厚度过厚时,可采用多层焊,堆焊表面要比轴瓦原始表面略高。堆焊过程中应注意,在焊道与原始表面交界处不要产生咬边和未熔合等缺陷。
巴氏合金由于它的强度较低,一般都浇注在钢壳(钢背或铜基本体)上,制成双金属轴瓦。利用钢背材料增强合金的强度。在一定范围内合金层越薄承载能力越大。
为了使轴承合金与钢壳粘合牢固,在浇注前应把钢背清洗干净并进行挂锡。其工艺过程如下:碱洗→水洗→酸洗→水洗→沸水清洗→凃保护剂→涂溶剂-挂锡。同时模具预热,轴承合金熔化,Z终巴氏合金液浇注。
Другие товары поставщика
|
|
磨床支撑巴氏合金拖瓦加工铸造 |
磨床支撑巴氏合金托瓦加工铸造 河南桦创金属材料贸易有限公司铸造加工磨床磨削支撑辊巴氏合金托瓦、冶金轧辊磨床托瓦;造纸轧辊磨床托瓦;橡胶轧辊磨床托瓦及冷轧、进口热连轧数控轧辊磨床托瓦。生产的轧辊磨床托瓦可以承受中等和重型负荷,采用锡基巴氏合金ZHSnSb11-6浇铸在钢体基座上,合金表面加工油槽... |
|
|
浇筑修复锡基巴氏合金轴瓦 |
浇铸修复锡基巴氏合金轴瓦 巴氏合金是浇铸滑动轴承(轴瓦)轴衬,轴套的易熔合金通常又叫作钨金.白合金。它主要有锡基和铅基两种,所以又分别把它叫作锡基轴承合金(锡基巴氏合金)和铅基轴承合金(铅基巴氏合金)因为这种合金的组织由软基体和硬质点所组成,在轴承工作时,基体中的硬质点可用来支承轴,承受摩擦,... |
|
|
定制各种型号锡基巴氏合金轴套 |
各种型号锡基巴氏合金轴套 生产铸造巴氏合金轴瓦乌金瓦的工艺包括很多,但基本的就是底瓦的准备,那么该怎样准备呢?我们巴氏合金公司来告诉大家!1、底瓦表面镀锡打底,底瓦表面镀底锡是为了使巴氏合金与底瓦接合更牢固、紧密。因为巴氏合金乌金中的锡锑立方晶体和锡铜立方晶体都是不能直接与铁或铜接合的,而锡... |
|
|
巴氏合金推力瓦的作用和特点 |
巴氏合金推力瓦的结构怎样,有什么特点? 巴氏合金推力瓦的顶视为扇形,一般在60~120mm厚的钢质瓦坯表面加I出纵横鸽尾槽或方槽,然后浇铸钨金。 ACPM-2308-TR1用钨金作瓦面的优点是:熔点低、质软、有一定的弹性和耐磨性,既可保护镜板又易于修刮,在运行中可承受部分冲击力。目前,瓦面钨金... |
|
|
钢铁厂风机锡基巴氏合金轴瓦轴套离心浇筑 |
钢铁厂风机锡基巴氏合金轴瓦离心浇铸 钢铁厂风机巴氏合金轴瓦离心浇铸离心浇铸,无气孔砂眼缺陷,结合牢固,质量可靠。加工电机,发电机,汽轮机轴瓦。巴氏合金离心浇铸,本公司对电动机、发电机、汽轮机及减速机滑动轴承瓦巴氏合金离心浇铸、加工及研刮。 本公司加工制作汽轮发电机、水力发电机、齿轮减速箱、冶金... |
Все товары поставщика
Похожие товары