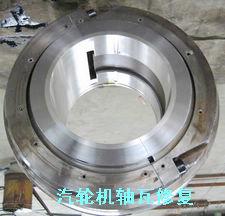
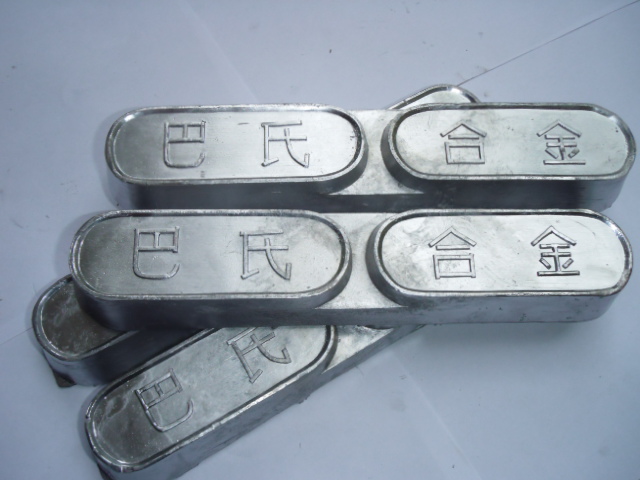
水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金
电厂水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金
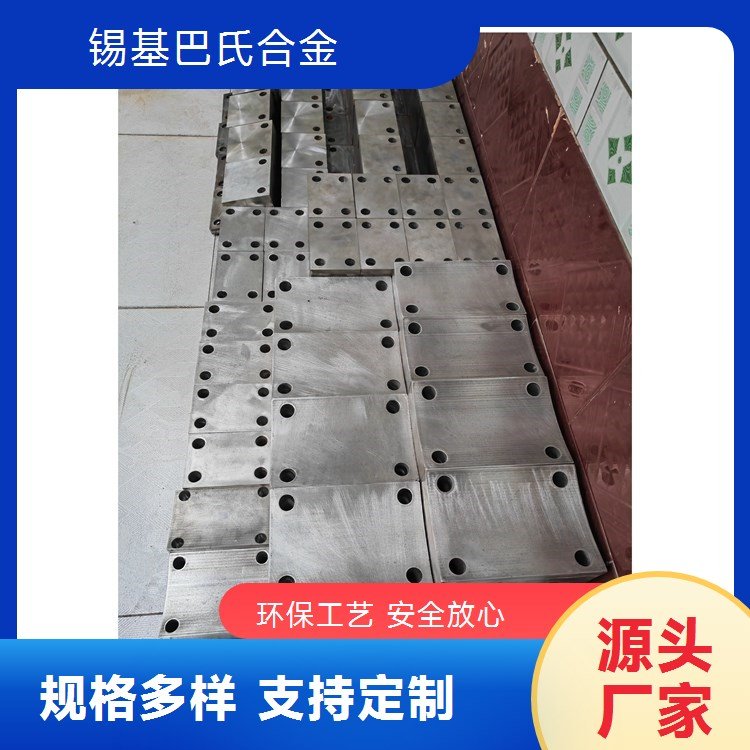
轴瓦的材料为巴氏合金,是一种熔点很低的软金属。选用的焊丝与轴瓦材料相同,利用氧焊焰做热源自行熔制而成。焊丝的具体长度由计算得出,用巴氏合金轴瓦体积除以焊丝截面积,得出的数值再加上30%的余量。焊丝熔制后,用锉倒去棱角,除去表面氧化膜和轴瓦浇铸时注意事项如下 1、焊后处理表面检查,没有气孔、夹渣和未熔合为合格。采用刮削方法恢复其原始尺寸,并使用假轴检查刮削的效果 2、轴瓦表面的处理 对于*处于润滑油工况中的巴氏合金轴瓦,油分子已渗入机体,在焊接修复时,这些渗油的表面层阻碍金属间的熔合,故应做认真清理 3、预热保温巴氏合金轴瓦表面处理之后,要将它 预 热至150~180℃ ,然后放置在电炉或烘炉上,保持温度以减缓其在焊接修复时的冷却速度,这时要注意避免已处理过的轴瓦表面再污染。 4、轴瓦浇铸 巴氏合金轴瓦的熔点较低,底层钎接时,钎接温度不宜过高,否则非钎接部位的巴氏合金会产生过热或熔化。开始用角钢和焊炬进行熔焊。为确保焊道内不残留气孔和夹渣,每层焊道完成后,要进行重熔。并使用紫铜丝搅动熔池,以促进气孔和夹渣上浮。重熔时,焊炬和焊丝摆动方法以及速度与焊接时相同。 5、巴氏合金轴瓦氧化 巴氏合金易氧化,为保证焊接质量,每层焊道及重熔完成后,都要涂刷镀济溶液,并刷除焊道表面的氧化物和浮渣。当堆焊层的厚度过厚时,可采用多层焊,堆焊表面要比轴瓦原始表面略高。堆焊过程中应注意,在焊道与原始表面交界处不要产生咬边和未熔合等缺陷。
巴氏合金由于它的强度较低,一般都浇注在钢壳(钢背或铜基本体)上,制成双金属轴瓦。利用钢背材料增强合金的强度。在一定范围内合金层越薄承载能力越大。
为了使轴承合金与钢壳粘合牢固,在浇注前应把钢背清洗干净并进行挂锡。其工艺过程如下:碱洗→水洗→酸洗→水洗→沸水清洗→凃保护剂→涂溶剂-挂锡。同时模具预热,轴承合金熔化,Z终巴氏合金液浇注。
Other supplier products
|
|
球磨机轴承轴瓦轴套巴氏合金 |
球磨机轴瓦轴套轴衬巴氏合金 轴瓦能否正常工作,与轴承合金的浇铸质量密切相关如合金的质量不好或浇铸的工艺不良,轴承合金熔化时过热、有杂质、瓦胎清洗工作做的差、浇铸后冷却速度控制得不好等,都会造成轴承合金夹渣和气孔,出现裂纹、脱胎产生废品。轴瓦浇铸工序较多,只有严格按工序要求进行操作,方可保证轴承... |
|
|
各种型号巴氏合金拖瓦加工铸造 |
各种型号巴氏合金拖瓦加工铸造 磨床支撑滑块滑动轴承托瓦,承载能力大、耐冲击、吸震减震无噪声等优点,现今大多轧辊磨床、轧钢机球磨机等重型机械设备仍采用其作为转动支撑,为了改善滑动轴承(轴瓦、托瓦)表面的摩擦性质在其表面上浇铸的减摩材料称为轴承衬。轴瓦和轴衬的材料统称为滑动轴承材料。浇注轧辊磨床静... |
|
|
各种型号磨床巴氏合金拖瓦加工生产 |
巴氏合金拖瓦定制加工 铸造加工磨床磨削支撑辊巴氏合金托瓦、冶金轧辊磨床托瓦;造纸轧辊磨床托瓦;橡胶轧辊磨床托瓦及冷轧、进口热连轧数控轧辊磨床托瓦。生产的轧辊磨床托瓦可以承受中等和重型负荷,采用锡基巴氏合金ZHSnSb11-6浇铸在钢体基座上,合金表面加工油槽,采用动压托瓦或静压托瓦,瓦面嵌入、... |
|
|
轴承巴氏合金 |
轴承巴氏合金 轴承巴氏合金:简【轴承合金】主要成分是锡、铅、锑、铜。 其中锑和铜,用以提高合金强度和硬度。巴氏合金可简单地分为三种:高锡合金、高铅合金和中间合金(合金中锡和铅均占有重要比例)。在所有这些合金系中,锑和铜均作为重要的合金化元素和硬化元素,而且其结构是由硬的、弥散于软基质中的金属间... |
|
|
水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金 |
电厂水轮机汽轮机轴瓦轴套专用耐磨耐高温锡基巴氏合金 轴瓦的材料为巴氏合金,是一种熔点很低的软金属。选用的焊丝与轴瓦材料相同,利用氧焊焰做热源自行熔制而成。焊丝的具体长度由计算得出,用巴氏合金轴瓦体积除以焊丝截面积,得出的数值再加上30%的余量。焊丝熔制后,用锉倒去棱角,除去表面氧化膜和轴瓦浇铸... |
All supplier products
Same products