LAG-S100 大包下渣检测(电涡流)系统
大包下渣检测(电涡流)系统
型号:LAG-S100型
概述:
连铸大包下渣检测装置,用于对炼钢连铸工艺大包水口渣含量的检测,以提高中间包钢水洁净度,获取大包钢水的最佳收得率。该装置采用电磁感应检测原理。
下渣检测的意义:
达到高产量:为了保证钢包中钢液的洁净度,靠肉眼检测钢渣经常会过早的关闭钢包,降低钢水收得率,而使用钢渣监测系统能准确、及时地检测下渣,使钢包内的残钢量控制在1%-2%,达到高产量。
提高钢水洁净度:钢渣带入中间包是影响成品钢洁净度的主要原因。使用下渣检测系统可使带入中间包的钢渣量减至极少量,还可使板坯表面的缺陷至少下降80%。
避免水口堵塞:钢渣带入中间包也是造成二次氧化使水口堵塞的主要原因。使用下渣检测系统后水口堵塞现象可得到大幅度下降。
系统的组成:
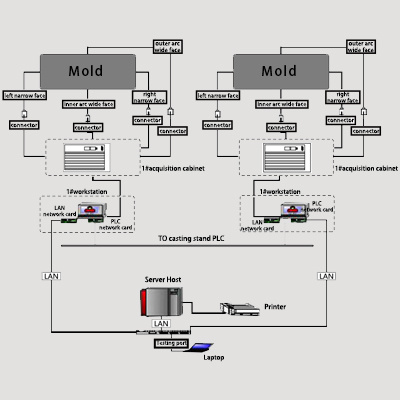
下渣检测系统主要有五个部分组成;传感器、前置放大器、信号处理单元,中央处理单元和平台控制箱组成。(见下图)
系统操控流程图:
传感器工作原理:
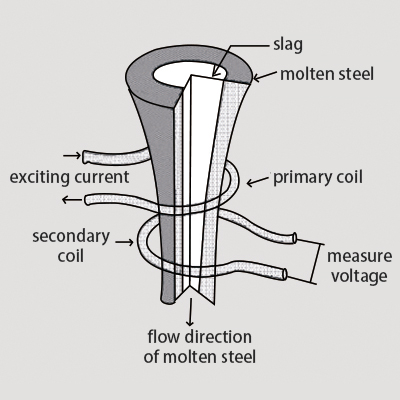
传感器采用电磁感应的原理进行信号检测,其典型结构是两同心线圈。当初级线圈通以中频激磁电流时,由于磁场作用,在钢流中产生涡流,其磁场方向与线圈产生的磁场方向相反。因为渣的电导率在高温情况下远低于钢液的电导率(约1/1000),所以在渣中产生的涡流远小于钢液中产生的涡流。浇钢过程中,开始浇铸时流出的全部为钢水,到浇钢后期,钢渣混出,使熔体电导率下降,电磁场将有所增强,此信号由次级线圈测得。
传感器构成原理:
采用耐高温材料将初级线圈和次级线圈隔离,把线圈整体封装在一个特殊钢制成的扁型环中,并从两极线圈中运用独特的技术方法引出两对信号线,传送到二次部分。
传感器安装:
传感器安装在大包基准板内,与大包水口同轴,并且同时担当钢包水口套管的导向部件。
技术特点:
1.采用进口材料制造的、安装在钢包底部充当钢包水口导向部件的大包下渣线圈,能长期在高达900℃的环境下正常工作,达到不烧损、不破损并具有良好的微弱渣信号检测特性。传感器的平均使用寿命达到800炉以上。
2.大包下渣线圈的信号接插件,能满足在高温、高阻抗、强氧化条件下的微伏级(1uV=10-6V)渣信号的可靠连接实现长期零阻抗的重复使用。
3.大包下渣线圈在高温环境下长时间工作后,阻抗等分布参数特性发生变化造成信号漂移,系统能够自动识别自动补偿,保障了系统信号处理和报警的准确性。
4.功能完善,能实际反映钢水浇铸的多种信息,有曲线储存,状态显示,报警显示,输出控制,信息打印等各种功能,能有效的满足生产工艺的要求。
技术指标:
采样时间:<10ms
系统响应时间:<0.1s
零点平均波幅:<4%
系统检测值精度:<5%(占空比)
渣量报警设定值:用户自定义(推荐使用20%)
传感器平均寿命:>800炉
工作条件:
二次仪表运行温度:<40℃
二次仪表存放、运输温度:-20℃-+70℃
二次仪表使用相对温度:25℃时,最大为95%
在线联系供应商
Other supplier products
|
|
LAG-S100 大包下渣检测(电涡流)系统 | 大包下渣检测(电涡流)系统 型号:LAG-S100型 概述: 连铸大包下渣检测装置,用于对炼钢连铸工艺大包水口渣含量的检测,以提高中间包钢水洁净度,获取大包钢水的最佳收得率。该装置采用电磁感应检测原理。 下渣检测的意义: 达到高产量:为了保证钢包中钢液的洁净度,靠肉眼检测... |
 |
BPS-K600 连铸结晶器漏钢预报系统 | 连铸结晶器漏钢预报系统 型号:BPS-K600型 概述: 武汉中飞扬测控工程有限公司开发的BPS-K600连铸结晶器漏钢预报系统采用了人工神经网络,并与传统人工智能和信息处理技术相结合,克服了传统的基于逻辑预报模型的缺陷,具有自适应、自组织和实时学习的功能。 该漏钢预报系统具有工业... |
 |
LAG-S400型红外转炉下渣检测系统 | LAG-S400型红外转炉下渣检测系统 型号:LAG-S400型 简介:转炉红外下渣检测系统利用远红外测温成像热像仪实时监控转炉出钢的情况,通过视频信号的转换传输连接到电气室的主控电脑中,经过专用软件的处理计算,利用钢水和钢渣在7-14um的红外波长范围内的辐射强度不同从而区分出钢水和钢渣... |
 |
SPD-V010 手持辊缝仪 | SPD-V010型手持辊缝仪 型号:SPD-V010型 简介: 手持辊缝仪是专门用于测量球面、圆弧面与平面(或球面)之间的长度,该设备测试分辨率高、测量准确、数据稳定、使用方便,专适用于各种规格冶金连铸机传送机构辊缝的开口调试;因辊缝的开口精度将直接影响铸坯的质量,所以该... |
 |
LDT-L200型 钢包炉衬激光测厚仪 | LDT-L200型钢包炉衬激光测厚仪 型号:LDT-L200型 概述: LDT-L200是我司推出的新一代钢包炉衬测厚仪。系统设备通过发射脉冲激光束到被测钢包的内衬表面,并接收返回的激光来测量其飞行时间,再根据激光的传输速度计算出设备与目标点的距离。在测量时用户将其推到钢包前平台上... |